مروری انتقادی بر روشهای آنالیز در صنعت آبکاری: روند کار، روشها و محدودیتها
در فرایند آبکاری محلول وان، ترکیبی از یونهای فلزی، مواد پایه، افزودنیها و ناخالصیها است. تغییر غلظت هر یک از این اجزا میتواند بر کیفیت پوشش، سرعت رسوب گذاری و عملکرد خط تولید تأثیر بگذارد.
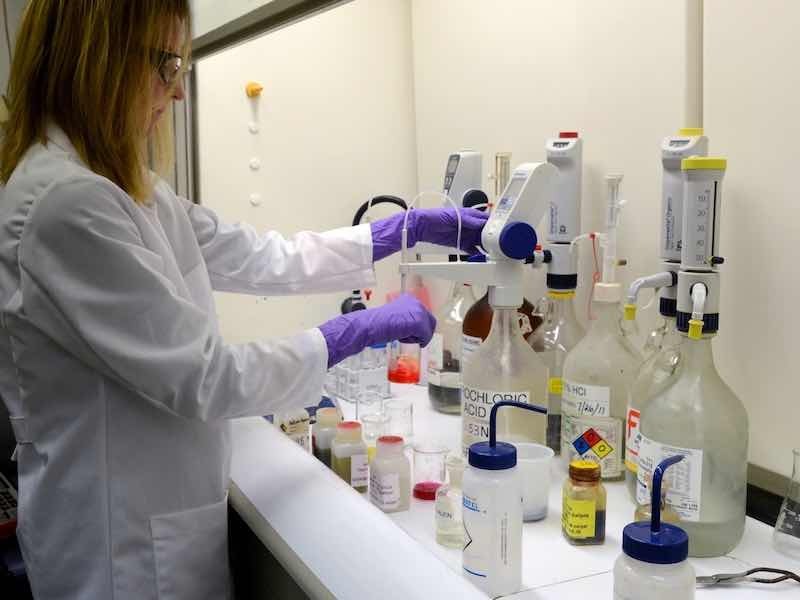
بنابراین، آزمایشگاه کنترل کیفیت باید بتواند ترکیب محلول را سریع و به درستی اندازهگیری کند.
روش آزمایش نیز باید از لحاظ غلظت یون های موجود محلول، یون های مزاحم (آلودگی فلزی) و آلودگی آلی مورد برسی قرار گرفته شود.
دو بخش اصلی کنترل کیفیت:
الف) کنترل محلول آبکاری پیش از ایجاد عیب
هدف؛ بررسی وضعیت شیمیایی الکترولیت و شناسایی تغییراتی است مانع از کاهش، کیفیت قطعات تولیدی شود.
ب) اندازهگیری ویژگیهای پوشش نهایی
در این بخش، خود پوشش فلزی بررسی میشود؛ برای مثال ضخامت، ترکیب شیمیایی و سایر ویژگیهایی که با روش اندازهگیری انتخاب شده قابل ارزیابی هستند.
این دو بخش مکمل یکدیگرند که آنالیز محلول وضعیت الکترولیت را مشخص میکند و آزمون پوشش نشان میدهد که فرایند با چه کیفیتی تولید شده است.
چه روشهایی اهمیت دارند؟
| روش | کاربرد اصلی |
|---|---|
| تیتراسیون شیمیایی | اندازهگیری غلظت برخی مواد پایه و اجزای الکترولیت |
| تست هول سل (Hull Cell) | ارزیابی وضعیت حمام آبکاری(کیفیت و یکنواختی پوشش) در محدوده های مختلف چگالی جریان |
| روشهای دستگاهی | اندازهگیری عناصر، ترکیب محلول یا خواص پوشش، متناسب با تکنیک |
| آزمون مستقیم پوشش | بررسی مشخصاتی مانند ضخامت و ترکیب پوشش با ابزار مناسب |
از نکات کلیدی مقاله میتوان اشاره کرد؛ روشهای پیشرفته دستگاهی همیشه جایگزین بهترین و اقتصادیترین روش صنعتی نیستند. تیتراسیون و هولسل همچنان به دلیل سادگی، هزینه مناسب و برسی وضعیت کلی الکترولیت وعملکرد مواد آبکاری اهمیت دارند.
محدودیتهای روشهای اندازهگیری
هر روش ممکن است در شرایط خاص محدودیت داشته باشد.
برای نمونه، وجود چندین ماده شیمیایی در غلظتهای بالا میتواند بر نتیجه بعضی اندازهگیریها تأثیر بگذارد. همچنین، نتیجه تست هولسل به تنهایی مشخص نمیکند که غلظت یک افزودنی دقیقاً چقدر است.
به همین دلیل، انتخاب روش باید با توجه به نوع وان، ماده مورد اندازهگیری، محدوده غلظت، دقت لازم، زمان آزمون و هزینه انجام شود.
نتیجه و پیشنهاد علمی مقاله
جهتگیری پیشنهادی پژوهش، توسعه روشهایی است که بتوانند مستقیماً در فرایند تولید استفاده شوند، به کالیبراسیون پیچیده وابستگی کمتری داشته باشند و در شرایط واقعی کارخانه نتایج قابلاعتمادی ارائه دهند.
برای واحد صنعتی آبکاری، بهترین عملکرد بدین گونه است که کنترل شیمی وان نباید فقط به مشاهده ظاهری محلول یا براقیت قطعه متکی باشد؛ بلکه باید آنالیز منظم، آزمون عملکردی و اندازهگیری پوشش نهایی در یک برنامه کنترل کیفیت ترکیب شوند.