روشهای رنگ بری از سطوح فلزی (Paint Stripping)
چگونه رنگ را از سطح فلز پاک کنیم؟
بخش فناوریهای پرداخت و آمادهسازی سطوح، روشهای مختلفی برای رنگ بری ارائه میدهد. برخی از این روشها ماهیت شیمیایی یا مکانیکی دارند، در حالی که برخی دیگر با استفاده از حرارت یا سرمای بسیار زیاد انجام میشوند.
در این مقاله به دلایل نیاز به رنگ بری قطعات، فناوریهای مختلف موجود و عواملی میپردازیم که هنگام انتخاب مناسب ترین روش برای هر کاربرد باید در نظر گرفته شوند.
هنگامی که قصد بازسازی یا نگهداری قطعهای را داریم که دچار عیب در پوشش رنگ شده یا چندین لایه رنگ روی آن انباشته شده است، یکی از راهکارهای مقرون به صرفه از نظر هزینه و زمان، حذف لایه رنگ قبلی است تا بتوان پوشش جدیدی روی قطعه اعمال کرد یا آن را به وضعیت اولیه بازگرداند.
با این حال، نکته بسیار مهم این است که فرایند رنگ بری باید بتواند پوشش را به طور مؤثر حذف کند، بدون اینکه به فلز پایه (Substrate) آسیب برساند.
۱. چرا باید رنگ از روی قطعه حذف شود؟
پیش از بررسی روشهای مختلف رنگ بری، ابتدا باید بدانیم چرا ممکن است به حذف رنگ از روی یک قطعه نیاز داشته باشیم.
به طور کلی، دو دلیل اصلی برای این کار وجود دارد:
- بازیابی و اصلاح قطعه (Recovery)
- نگهداری و تعمیر تجهیزات (Maintenance)
دلیل اول: بازیابی قطعات دارای عیوب رنگ
در طول فرایندهای پوشش دهی سطوح، ممکن است لازم باشد قطعاتی که دچار عیوب رنگ آمیزی شدهاند، بازیابی و اصلاح شوند.
در بعضی موارد، یک عملیات ساده سنباده زنی برای بر طرف کردن مشکل و آماده سازی مجدد سطح کافی است؛ اما برخی عیوب دیگر به روشهای تخصصیتر رنگ بری نیاز دارند.
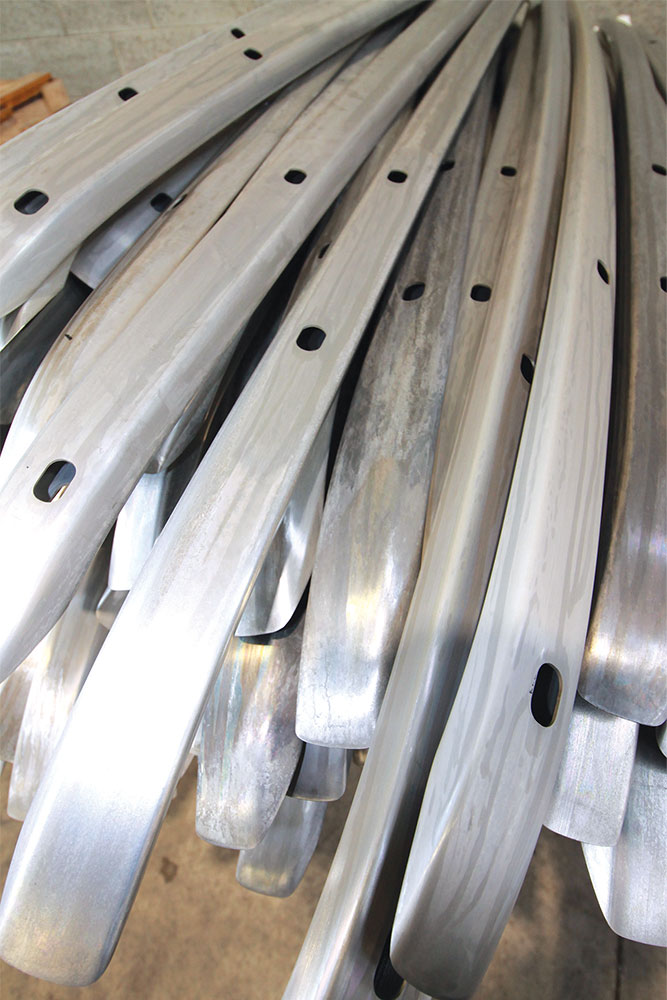
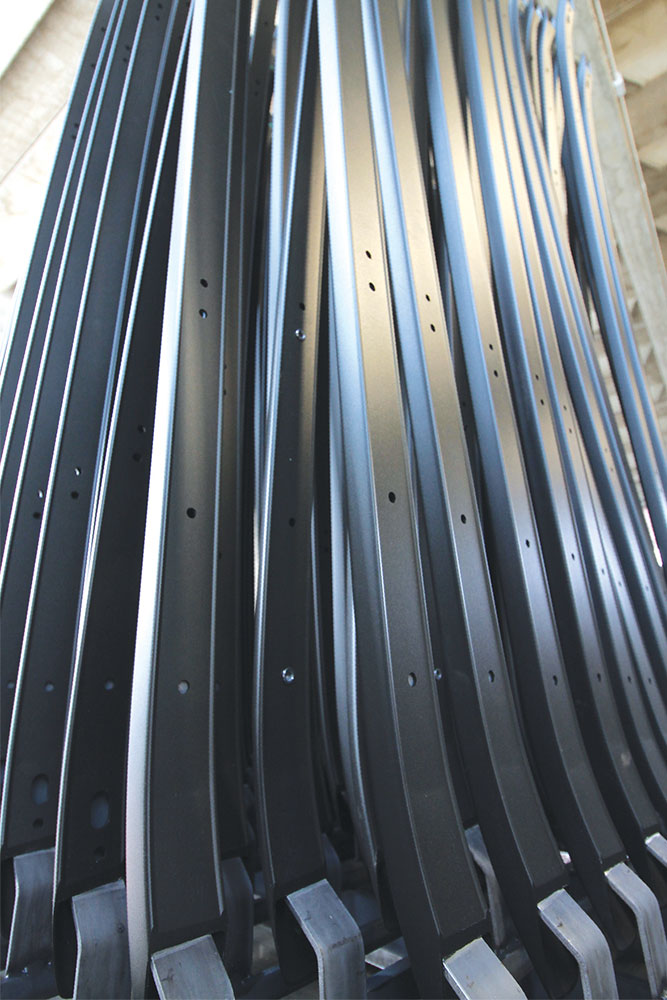
قطعات خودرویی پس از انجام عملیات رنگ بری
دلیل دوم: نگهداری تجهیزات خطوط رنگ آمیزی
دلیل دیگر رنگ بری، نگهداری و تمیزکاری تجهیزات مورد استفاده در خطوط پوشش دهی است.
قلابها (Hooks)، میلههای آویز یا نگهدارنده بار (Load Bars) و فریمهای آویز قطعات (Hanging Frames) در طول زمان و در اثر استفاده مداوم، به تدریج با چندین لایه رنگ پوشیده میشوند.
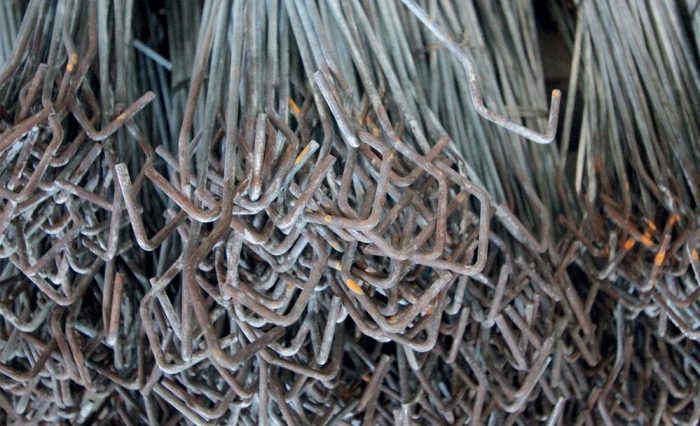
تجمع این لایههای رنگ در نهایت میتواند کیفیت فرایند رنگآمیزی را تحت تأثیر قرار دهد.
این موضوع به ویژه در خطوط رنگ پودری (Powder Coating) اهمیت زیادی دارد؛ زیرا لایههای انباشته شده روی قلابها و فریمها میتوانند مانع از برقراری هدایت الکتریکی لازم برای جذب ذرات پودر رنگ روی سطح قطعه شوند.
به همین دلیل، لازم است تجهیزات و متعلقات خطوط رنگآمیزی در فواصل زمانی منظم و به روش مناسب رنگ بری شوند.
۲. انواع روشهای رنگبری
روشهای مختلفی برای حذف پوشش رنگ از روی سطوح فلزی وجود دارد که هرکدام از فناوری و ساز و کار متفاوتی استفاده میکنند.
مهم ترین این روشها عبارتاند از:
- رنگ بری شیمیایی
- رنگ بری مکانیکی
- رنگ بری حرارتی یا پیرولیزی
- رنگ بری با بستر سیال
- رنگ بری برودتی
۳. رنگ بری شیمیایی (Chemical Paint Stripping)
همان طور که از نام این روش مشخص است، رنگ بری شیمیایی با استفاده از مواد شیمیایی مخصوص انجام میشود تا لایه رنگ به طور مؤثر از سطح قطعه جدا شود، بدون اینکه به قطعه تحت عملیات آسیب وارد شود یا خواص سطح آن تغییر نا مطلوبی پیدا کند.
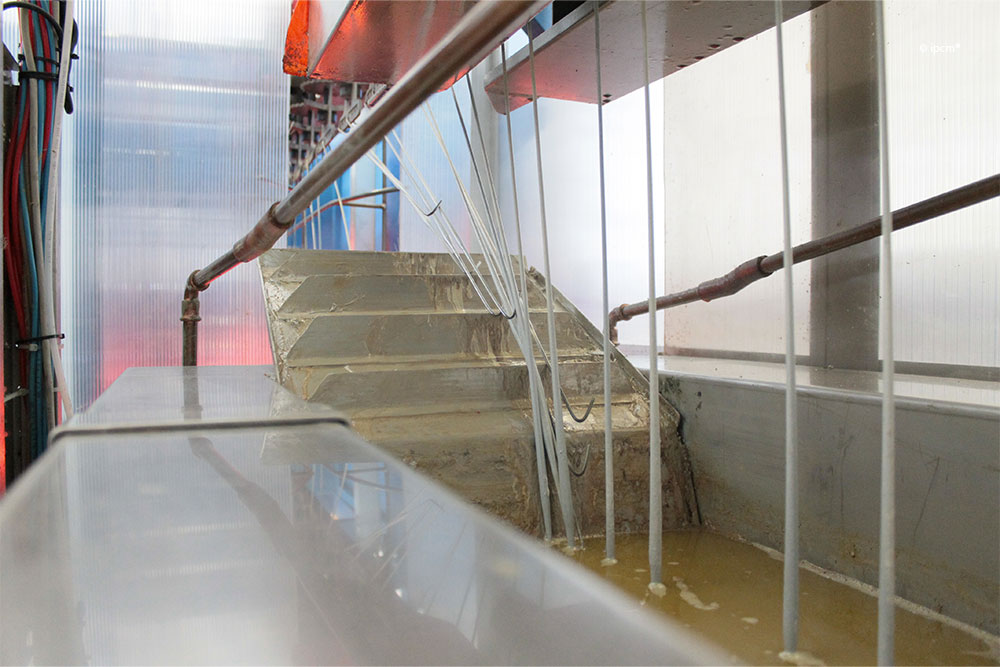
برای انجام این فرایند، قطعات معمولاً داخل مخازن مخصوص حاوی محلول رنگ بر (Paint Stripper) قرار داده میشوند.
نوع ماده شیمیایی مورد استفاده بر اساس جنس قطعه و نوع پوشش انتخاب میشود.
رنگ بری شیمیایی برای حذف بقایای پوشش از روی مواد زیر مناسب است:
- آلومینیوم
- آهن
- آلیاژهای سبک
فرایند رنگبری شیمیایی میتواند با شرایط زیر انجام شود:
- در دمای گرم یا سرد
- به روش غوطهوری (Immersion)
- به روش پاششی (Spraying)
.
۴. رنگ بری مکانیکی (Mechanical Paint Stripping)
در روش رنگ بری مکانیکی، سطح قطعه با ذرات ساینده مخصوص که با سرعت بالا به آن برخورد میکنند، مورد عملیات قرار میگیرد.
ضربه و برخورد این ذرات باعث جدا شدن لایه رنگ از سطح قطعه میشود.
برای جلوگیری از آسیب دیدن فلز پایه، انتخاب نوع مناسب مواد ساینده اهمیت بسیار زیادی دارد.
مواد ساینده بر اساس ویژگیهای مختلف دستهبندی میشوند:
۱. شکل ذرات ساینده:
- کروی (Spherical)
- زاویهدار (Angular)
۲. جنس مواد ساینده:
- فلزی (Metal)
- شیشهای (Glass)
- گارنت (Garnet)
- کوراندوم یا اکسید آلومینیوم (Corundum)
۳. میزان سختی:
مواد ساینده دارای درجه سختی متفاوتی هستند و باید متناسب با جنس قطعه و ضخامت پوشش انتخاب شوند.
نکته فنی:
اگر ساینده بیش از حد سخت یا زبر انتخاب شود، ممکن است باعث ایجاد خراش، تغییر زبری سطح یا حتی آسیب به فلز پایه شود.
بنابراین در این روش باید بین قدرت حذف رنگ و حفظ کیفیت سطح تعادل برقرار شود.
۵. رنگ بری پیرولیزی یا حرارتی (Pyrolytic or Thermal Paint Stripping)
در روش رنگ بری پیرولیزی، یک فرایند تجزیه حرارتی اتفاق میافتد که طی آن لایه رنگ در اثر حرارت تجزیه میشود.
این فرایند در کورههای مخصوص پیرولیز انجام میشود.
کورههای پیرولیزی معمولاً از دو بخش اصلی تشکیل شدهاند:
۱. محفظه احتراق (Combustion Chamber)
در این بخش، مرحله اصلی رنگبری حرارتی انجام میشود. حرارت ایجاد شده باعث تجزیه و تخریب ساختار پوشش رنگ میشود.
۲. محفظه پسسوز (Afterburner Chamber)
گازها و مواد حاصل از تجزیه حرارتی به این بخش منتقل میشوند تا در شرایط کنترلشده، فرایند اکسیداسیون و احتراق ثانویه انجام شود.
هدف از این مرحله کاهش آلایندههای ناشی از تجزیه حرارتی رنگ است.
این روش به ویژه برای تمیزکاری تجهیزات فلزی خطوط رنگ آمیزی، مانند قلابها و فریمهای آویز، کاربرد دارد.
۶. رنگ بری با بستر سیال (Fluidised Bed Paint Stripping)
در روش رنگ بری با بستر سیال، قطعه مورد نظر داخل یک مخزن مخصوص قرار داده میشود.
در کف این مخزن، بستری از مواد نسوز دانهای شبیه ماسه وجود دارد که تا دمای حدود ۴۰۰ درجه سانتیگراد گرم میشود.
این مواد نسوز گرم شده، گازهایی تولید می کنند که باعث تجزیه لایه رنگ روی قطعه میشوند.
در واقع، حرارت و گازهای حاصل از فرایند، پوشش رنگ را تخریب کرده و امکان جدا شدن آن را فراهم میکنند.
گازهای تولید شده در این عملیات معمولاً توسط یک سیستم مخصوص از دستگاه خارج شده و سپس خنثی سازی یا تصفیه میشوند.
این سیستم کنترل و تصفیه گاز معمولاً به صورت یکپارچه در داخل دستگاه نصب شده است.
۷. رنگ بری برودتی (Cryogenic Paint Stripping)
رنگ بری برودتی یکی از فناوری هایی است که برخلاف روشهای قبلی، بهجای حرارت از سرمای بسیار زیاد استفاده میکند.
در این روش، قطعه مورد نظر داخل مخزنی حاوی نیتروژن مایع (Liquid Nitrogen) قرار میگیرد.
تماس قطعه با نیتروژن مایع باعث ایجاد یک شوک حرارتی (Thermal Shock) میشود.
در اثر این شوک حرارتی:
- لایه رنگ بهشدت سرد میشود.
- رنگ منقبض میشود.
- ترکهایی در ساختار پوشش ایجاد میشود.
- چسبندگی لایه رنگ به سطح فلز کاهش پیدا میکند.
- در نهایت، پوشش رنگ از سطح زیرین جدا میشود.
۸. انتخاب فناوری مناسب برای رنگ بری (Selecting the Right Paint Stripping Technology)
تمام روشهایی که در این مقاله معرفی شدند، گزینههایی برای حذف مؤثر لایههای رنگ از روی سطوح فلزی هستند.
اما سؤال اصلی این است:
چگونه باید مناسب ترین روش رنگ بری را انتخاب کنیم؟
توصیه نویسندگان مقاله این است که برای انتخاب روش مناسب، از شرکتهای تخصصی و فعال در زمینه رنگ بری و فناوریهای سطح کمک گرفته شود تا روش های مختلف متناسب با شرایط واقعی قطعه آزمایش و ارزیابی شوند.
به طور کلی، انتخاب روش مناسب باید بر اساس عوامل زیر انجام شود:
۱. جنس فلز پایه (Substrate Material)
جنس قطعه یکی از مهمترین عوامل در انتخاب روش رنگ بری است.
۲. ضخامت پوشش رنگ (Paint Thickness)
هرچه ضخامت رنگ بیشتر باشد، ممکن است زمان و انرژی بیشتری برای حذف آن نیاز باشد.
۳. نوع پوشش رنگ (Paint Type)
نوع رنگ و ساختار شیمیایی آن در انتخاب روش مناسب تأثیر مستقیم دارد.
۴. ابعاد و اندازه قطعات (Workpiece Size)
اندازه قطعات تعیین میکند که چه نوع دستگاه یا مخزنی برای رنگبری مناسب است.
۵. هزینههای عملیاتی (Running Costs)
هزینه مواد شیمیایی، مصرف انرژی، نیروی انسانی، نگهداری دستگاه و دفع پسماند باید در نظر گرفته شود.
۶. فضای مورد نیاز دستگاه (Footprint)
فضای اشغالشده توسط تجهیزات رنگبری نیز یکی از عوامل مهم در انتخاب فناوری مناسب است.
۷. قابلیت جابهجایی و بارگذاری قطعات (Handling Capabilities)
نحوه ورود و خروج قطعات، وزن آنها، امکان حمل و جابهجایی و ظرفیت دستگاه نیز باید بررسی شود.
اهمیت این مقاله برای صنعت آبکاری و پوشش دهی فلزات
این مقاله ارتباط مستقیمی با صنعت رنگ و پوششهای سطحی دارد و چند نکته آن برای خطوط آبکاری و پوششدهی فلزات نیز اهمیت دارد:
- آماده سازی مجدد سطح: حذف پوشش معیوب قبل از اجرای پوشش جدید.
- بازیابی قطعات: جلوگیری از دورریز قطعاتی که پوشش نامناسب دارند.
- نگهداری تجهیزات: پاکسازی آویزها، قلابها و فریمهای خطوط تولید.
- کنترل کیفیت: جلوگیری از باقی ماندن پوشش قبلی و ایجاد مشکلات در فرایند پوششدهی بعدی.
یک نکته مهم: رنگ بری با اسیدشویی (Pickling) یا چربیگیری شیمیایی (Degreasing) متفاوت است. رنگ بری برای حذف پوشش رنگ انجام میشود، درحالیکه اسیدشویی عمدتاً برای حذف اکسیدها و پوستههای سطحی فلز کاربرد دارد.